




FDM 3D-print —
stærke funktionsdele i teknisk plast
Verdens mest udbredte 3D-print teknologi
FDM — Fused Deposition Modeling, også kaldet FFF — bygger fysiske emner op lag for lag ved at smelte en tråd af termoplast og lægge den ud i tynde baner, der straks størkner. Det er den mest udbredte 3D-print teknologi i verden, og med god grund: den er robust, alsidig og økonomisk.
Hos Maker Factory er FDM vores arbejdshest. Vi bruger den til stærke, funktionelle dele i ægte industriplast — fixtures, kabinetter, reservedele og belastede prototyper, der skal tåle last, varme og montage. Alt printes på eget værksted i Varde.
På denne side gennemgår vi, hvordan FDM virker, hvilke materialer vi printer i, hvilke tolerancer vi holder, og hvornår FDM er det rigtige valg frem for SLA.
FDM · FUNKTIONSDELStærk plast, lag for lag
Sådan bygges en FDM-del
En tråd af termoplast (filament) føres gennem et opvarmet dysehoved, hvor den smelter ved 190–300 °C afhængigt af materiale. Den smeltede plast presses ud gennem en dyse — typisk 0,4 mm — og lægges i baner, der straks køler og størkner. Printhovedet tegner først emnets ydervæg og fylder derefter indersiden med et mønster (infill) i den ønskede tæthed.
Når et lag er færdigt, hæves hovedet én laghøjde, og næste lag lægges ovenpå. Lag for lag vokser emnet frem nedefra og op. Overhæng understøttes af midlertidig støttestruktur, som fjernes efter print.
Infill styrer vægt, styrke og pris
Infill-graden er en af de vigtigste knapper: 15–25 % rækker til de fleste emner, mens funktionsdele under last køres 40–100 %. Vi vælger den balance, der rammer din styrke til den bedste pris.
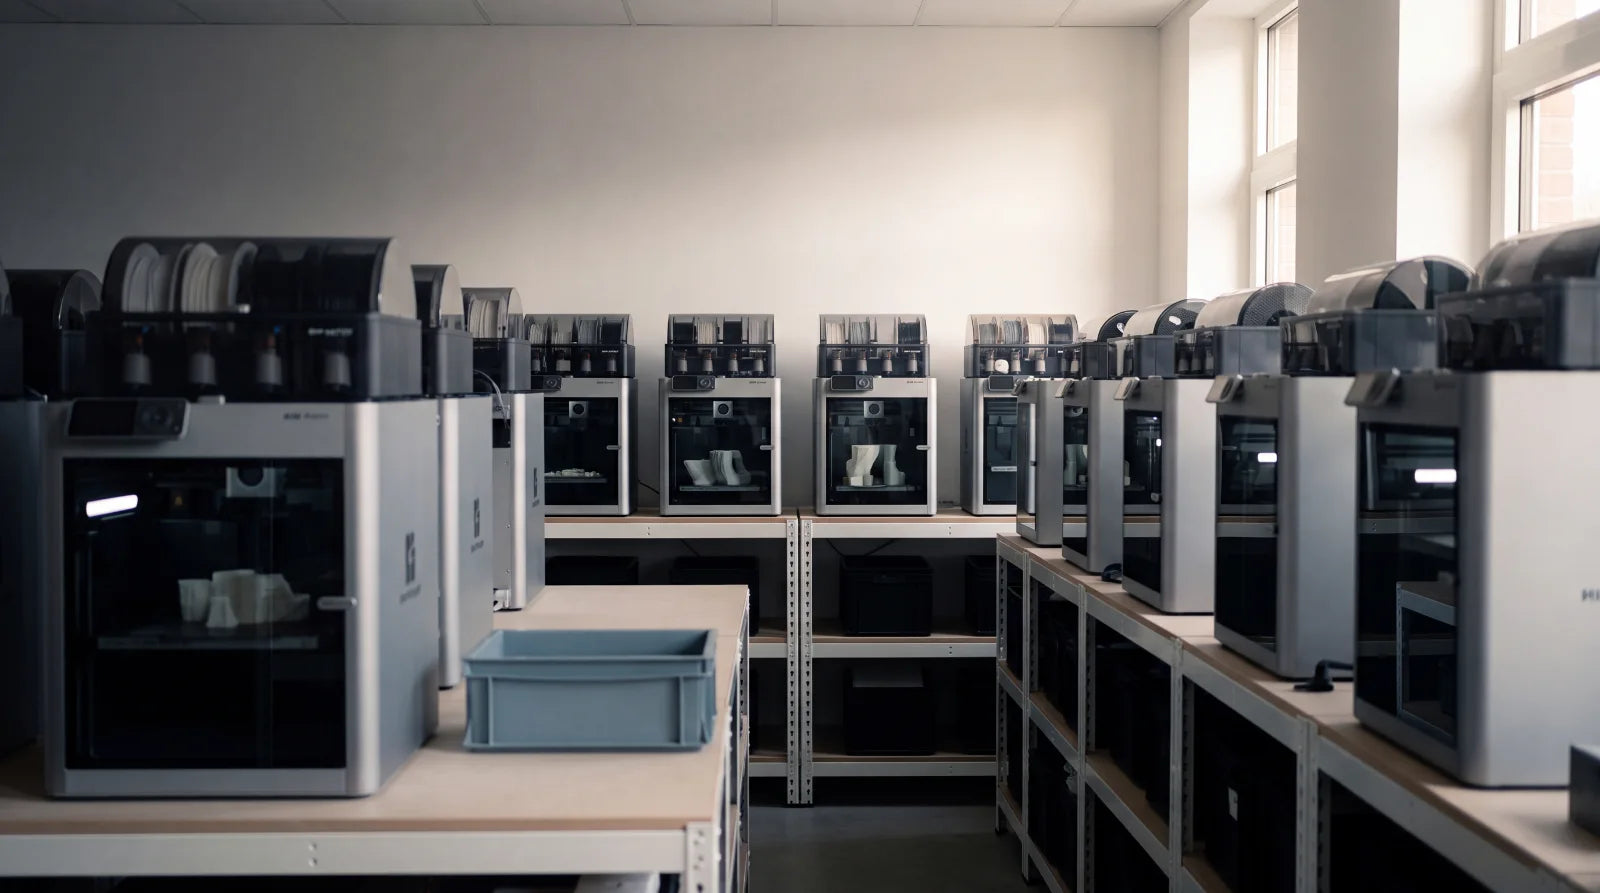 FDM · MAKROLagstruktur i funktionsdel
10 tekniske plasttyper til FDM
Det er materialebredden, der gør FDM så alsidig — fra billig PLA til kulfiber og flammehæmmende specialer. Klik for fulde datablade på materialesiden.
Hvad du kan forvente
FDM leverer stærke, formstabile dele med forudsigelige tolerancer. Kritiske pasninger printes i undermål og efterbearbejdes til H7, og gevind sættes i med varmeindsatse, hvor de skal holde over tid.
Den synlige lagstruktur kan slibes, spartles og males til en glat finish — eller kemisk glattes på ABS/ASA for et sprøjtestøbnings-look.
- +Stærke, funktionelle dele i ægte industriplast
- +Bredeste materialeudvalg — PLA til kulfiber
- +Bedste pris pr. del til prototyper og småserier
- +Store byggevolumener
- +Robust til varme, kemi og mekanisk last
- –Synlige laglinjer — kræver efterbehandling for glat finish
- –Lidt svagere på tværs af lagretningen
- –Fine detaljer begrænset af dysestørrelsen
- –Støtte skal fjernes på overhæng
Hvad FDM er bedst til
FDM vinder, når delen skal arbejde. Typiske opgaver fra vores værksted:
Skal delen arbejde — eller passe og ses?
FDM giver styrke og funktion; SLA giver detaljer og glat overflade. Tommelfingerreglen er enkel:
FDM i dybden
Fra dysediameter til lagbinding — hvad der faktisk afgør, om en printet del holder.
Lagbinding er FDM's styrke og svaghed på én gang
Filamentet smeltes ved 200–300 °C og lægges ud i baner, der svejser sig til laget under. Bindingen mellem lagene er stærk, men aldrig helt så stærk som inde i selve banen — typisk 70–90 % afhængigt af materiale og temperatur. Det betyder, at en FDM-del er anisotrop: den er stærkest langs banerne og svagest på tværs af lagene.
Konsekvensen er praktisk: en krog, der printes liggende, kan bære mange gange mere end den samme krog printet stående. Derfor spørger vi altid, hvordan delen belastes, før vi orienterer den på pladen — det er den enkeltbeslutning, der flytter mest på holdbarheden, og den koster ingenting.
Dyse, laghøjde og hvad der kan printes
Standarddysen er 0,4 mm, og den sætter grænsen for tynde vægge: under 0,8 mm bliver væggen upålidelig, uanset hvad CAD-modellen siger. Laghøjden vælger vi mellem 0,12 og 0,28 mm — lav laghøjde giver finere overflade og flere timers printtid, høj laghøjde giver stærkere lagbinding og lavere pris.
Overhæng over cirka 45 grader kræver support, som skal fjernes bagefter og efterlader mærker. Det kan næsten altid designes væk med en fase eller en anden orientering — og gør delen både billigere og pænere. Er du i tvivl, så send filen: vi kigger på det gratis, før vi printer.
Infill, vægtykkelse og hvor materialet skal sidde
Massivt print er sjældent svaret. Styrken sidder i skallen: fire til fem vægbaner plus 20–25 % gitterinfill giver typisk 90 % af styrken ved halvdelen af materialet og en tredjedel af printtiden. Skal delen kunne bære en punktbelastning ved et skruehul, lokaliserer vi forstærkningen dér i stedet for at fylde hele emnet.
Til virkeligt belastede dele skifter vi materiale frem for at fylde mere plast i: PA6-CF med kulfiber er stivere end massivt PLA ved lavere vægt. Det er billigere end at printe 100 % infill i et svagt materiale — og det holder længere.

Hvad FDM kan holde — og hvordan vi lukker gabet
FDM holder typisk ±0,1–0,2 mm på ydre mål. Huller printes systematisk lidt for små, fordi den smeltede plast trækker sig sammen indad, så pasningshuller borer eller rivalerer vi op til H7 efter print. Gevind skæres direkte i emnet ved lav belastning eller sættes i som varmeindsatse, hvor der skal spændes hårdt.
Krymp er materialeafhængigt: PLA krymper mindst, ABS og ASA mest. På lange emner kompenserer vi i CAD-modellen, så det færdige mål rammer. Har din tegning kritiske mål, marker dem — så måler vi dem og dokumenterer resultatet i en målerapport.

Hvorfor FDM er billigst til funktionsdele
Maskintimen er lav, materialet koster 200–600 kr. pr. kilo, og der er ingen værktøjsomkostning. Det gør FDM til den billigste vej til en funktionel del i antal fra én til nogle tusinde. Prisen drives af printtid, som drives af volumen og laghøjde — ikke af, hvor kompliceret geometrien er.
Dét er den vigtigste forskel fra fræsning og støbning: en indviklet form med indre kanaler koster det samme som en kasse af samme volumen. Derfor kan man designe funktioner ind, der ellers ville være for dyre — og det er hele pointen i DfAM.

FDM 3D-print — FAQ
FDM (Fused Deposition Modeling), også kaldet FFF, bygger emner op lag for lag ved at smelte en termoplast-tråd og lægge den ud i tynde baner. Det er verdens mest udbredte 3D-print teknologi og velegnet til stærke, funktionelle dele i teknisk plast.
Meget stærke i de rette materialer. Kulfiberforstærket PA6-CF giver høj stivhed og styrke, PC og PC-FR tåler både last og varme. FDM-dele er stærkest langs lagretningen, så vi orienterer altid emnet efter belastningen.
10 tekniske plasttyper: PLA, PETG, PETG-CF, ABS, ASA, PA6-CF, PC, PC-FR, TPU 95A og TPU 65D — fra billige prototyper til kulfiber og flammehæmmende specialer.
Typisk ± 0,1–0,2 mm. Kritiske pasninger kan efterbearbejdes til H7 ved opboring eller rival, og gevind skæres eller sættes i med varmeindsatse.
Vælg FDM, når delen skal arbejde: styrke, varme, montage og funktion. Vælg SLA, når delen skal passe og ses: fine detaljer og silkeglat overflade. Vi kombinerer frit i samme ordre.
FDM er den billigste 3D-print teknologi til funktionelle dele og småserier. Prisen afhænger af materiale, volumen, infill og efterbehandling. Upload din fil og få et bindende tilbud under 2 timer. Minimumsordre 500 kr. ekskl. moms.