




SLA 3D-print —
silkeglat finish og fine detaljer
Resin-print til detaljen og overfladen
SLA — stereolitografi — hærder flydende fotopolymer (resin) med UV-lys lag for lag. Fordi lyset kan fokuseres i et meget lille punkt, rammer SLA detaljer, tynde vægge og silkeglatte overflader, som filament-print aldrig kan. Når pasform og udseende afgør, er resin vejen.
Hos Maker Factory bruger vi SLA til pasforme, æstetiske prototyper, master til afstøbning og detaljerede smådele. Alle emner vaskes og efterhærdes for fuld styrke og kvalitetskontrolleres, før de forlader værkstedet i Varde.
På denne side gennemgår vi, hvordan SLA virker, forskellen på SLA, DLP og MSLA, hvilke resiner vi printer i, og hvornår SLA er det rigtige valg frem for FDM.
Fra flydende resin til fast del
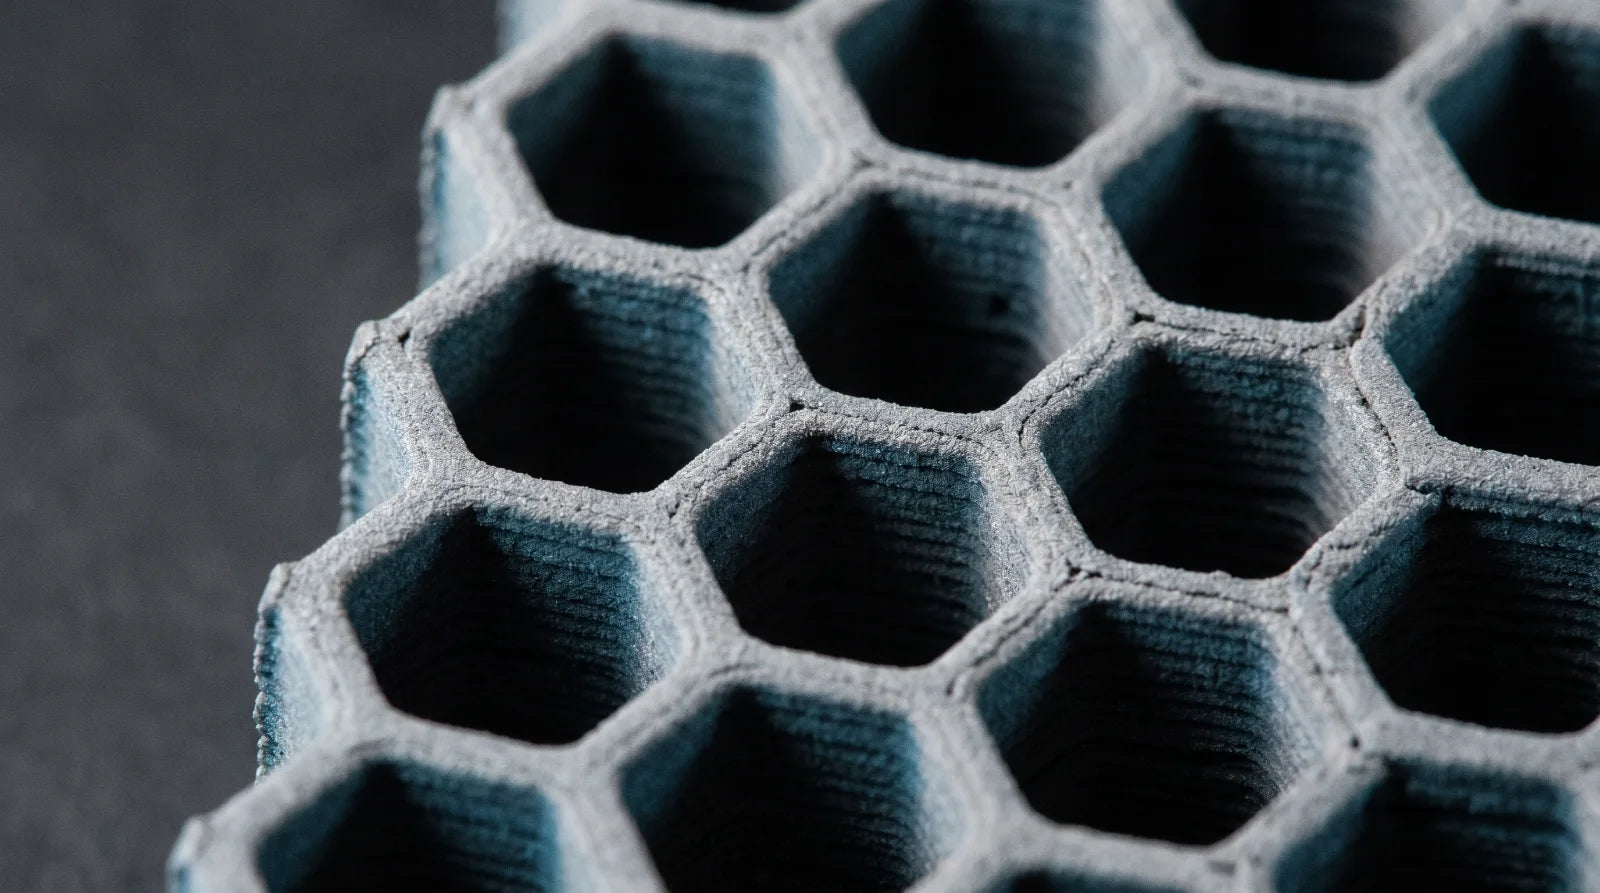
Emnet bygges nedsænket i et kar med flydende fotopolymer. En UV-laser (405 nm) tegner hvert lags kontur og flader på resinens overflade, hvor lyset øjeblikkeligt polymeriserer væsken til fast plast. Byggepladen løftes én laghøjde, et nyt lag resin flyder ind, og næste lag hærdes oven på det forrige. Fordi laseren fokuserer i et meget lille punkt, kan SLA gengive detaljer helt ned i 0,025 mm-området.
Vask og efterhærdning
En frisk SLA-del er kun delvist hærdet og dækket af uhærdet resin. Den vaskes i isopropanol og efterhærdes under UV-lys, hvor materialet når sin fulde styrke og stabilitet. Vi kvalitetskontrollerer hver del efter efterhærdning.
SLA, DLP og MSLA
Alle tre er vat-fotopolymerisering med samme fine resultat — forskellen er lyskilden: SLA punktlaser, DLP projektor, MSLA LCD-panel. Vi vælger opsætningen efter emnets størrelse og antal.
8 resiner til hvert behov
Fra visuelle modeller til funktionelle, fleksible og varmebestandige emner. Klik for fulde datablade på den enkelte resins side.
Hvad du kan forvente
SLA leverer den fineste detalje og den glatteste overflade af vores teknologier — næsten uden synlige lag. Skarpe kanter, tynde vægge og små features gengives præcist.
Til gengæld er resin mere sprødt end FDM-plast og kan blegne i direkte sollys over tid. Vælg tough- eller durable-resin til funktionelle emner, og UV-lak, hvor delen udsættes for sol.
| Tolerance | ± 0,05–0,1 mm |
|---|---|
| Laghøjde | ned til 0,025 mm |
| Overflade | silkeglat fra maskinen |
| Min. detalje | ~ 0,3 mm features |
| Resiner | 8 typer |
| Efterarb. | vask + UV-efterhærdning |
- +Silkeglat overflade næsten uden synlige lag
- +Ekstremt fine detaljer og skarpe kanter
- +Tynde vægge og små features gengives præcist
- +Ideel til pasforme, modeller og smådele
- +Lagtykkelse ned til 0,025 mm
- –Mere sprød end FDM — tåler dårligere slag
- –UV-følsom: kan blegne i direkte sollys
- –Mindre byggevolumen end FDM
- –Kræver vask + efterhærdning
- –Højere materialepris pr. del
Hvad SLA er bedst til
SLA vinder, når delen skal passe og ses. Typiske opgaver fra vores værksted:
Skal delen passe og ses — eller arbejde?
SLA giver detaljer og glat overflade; FDM giver styrke og funktion. Tommelfingerreglen er enkel:
SLA i dybden
Fotopolymerisering, hærdning og hvorfor resin-emner ser støbt ud.
Lys, der bygger fast stof lag for lag
SLA hærder flydende fotopolymer med UV-lys. Hvert lag eksponeres som et helt billede på én gang — ikke som baner, der lægges ved siden af hinanden. Derfor findes de synlige printlinjer fra FDM ikke: overfladen bliver ensartet glat, og der er ingen svag retning i emnet på samme måde.
Laghøjden ligger typisk på 0,025–0,05 mm, altså fem til ti gange finere end FDM. Det er grunden til, at gevind, tandhjul, tekst og fine mønstre kan komme ud læsbare og funktionelle direkte fra printeren.

Print er kun halvdelen af arbejdet
Et resin-emne kommer ud af printeren klæbende af uhærdet harpiks. Det skal vaskes i isopropanol, tørres og derefter efterhærdes under UV-lys, før materialet har sine endelige egenskaber. Springes trinnene over, bliver emnet klistret, svagt og bliver ved med at afgive lugt.
Supporter fjernes manuelt, og deres kontaktpunkter efterlader små mærker, som pudses. Det er derfor SLA-emner tager længere tid end printet alene antyder — og hvorfor vi altid regner efterbehandling med i leveringstiden i stedet for at love for hurtigt.
Hvorfor vi tømmer emnet indefra
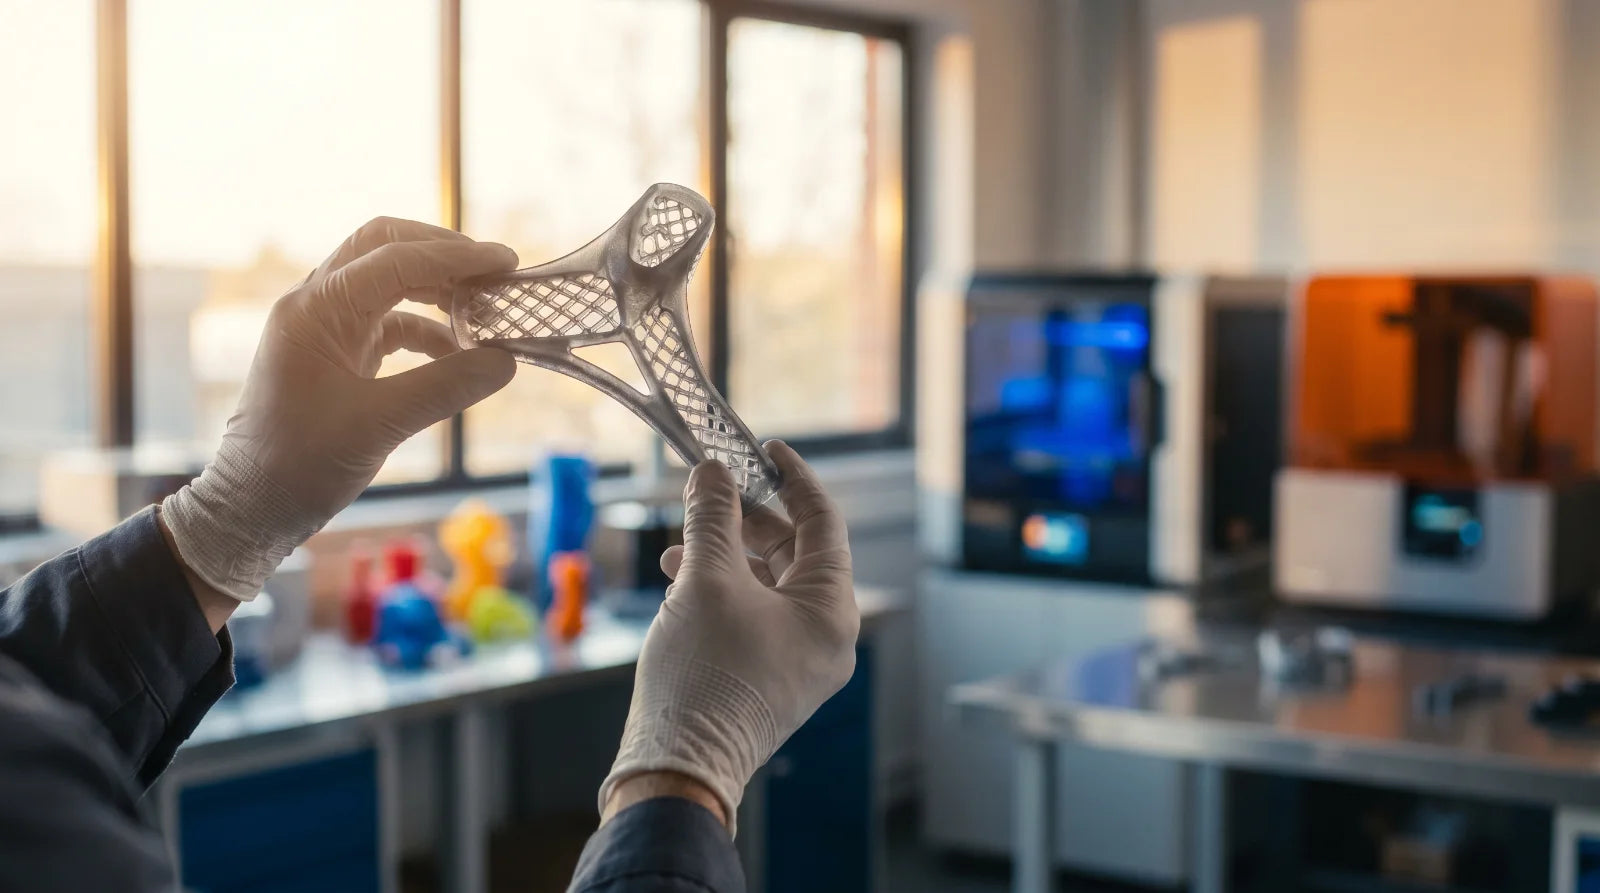
Massive resin-emner er dyre — harpiks koster mere pr. liter end filament — og de kan krympe ujævnt, når store volumener hærder. Derfor huler vi emner over en vis størrelse: vi lader en skal på 2–3 mm stå og laver drænhuller, så uhærdet harpiks kan løbe ud.
Resultatet er lavere pris, lavere vægt og mindre risiko for deformation, uden synlig forskel udefra. Der, hvor emnet skal kunne bære eller skrues i, lader vi materialet stå — det aftaler vi ud fra, hvad delen skal.
Fra standard til seje, fleksible og varmefaste resiner
Standardresin er billigst og skarpest — valget til visuelle modeller og pasningsprøver. Tough Resin tåler at blive tabt og bøjet en anelse, hvilket gør den brugbar til funktionelle prototyper. Flex Resin er gummiagtig til pakninger og bløde greb.
High Temperature Resin holder formen over 200 °C og bruges til støbeforme og varmetest. Transparent Resin kan poleres til næsten glasklar. Vi har otte resiner på hylden og vælger efter, hvad emnet skal — ikke efter hvad der står i printeren.
Det ærlige om resin
Resin er sprødere end teknisk plast: en tynd SLA-del knækker, hvor den samme del i PETG ville bøje. Derfor bruger vi ikke SLA til bærende maskindele. UV-lys nedbryder de fleste resiner over tid, så udendørs emner skal lakeres — eller printes i FDM i stedet.
Byggevolumenet er også mindre end på vores FDM-maskiner, så store emner deles op og limes, eller printes i FDM. Vi siger klart, når SLA er det forkerte valg — det er hurtigere for os begge end at levere en del, der ikke holder.

SLA 3D-print — FAQ
SLA (stereolitografi) er en resin-baseret 3D-print teknologi, hvor en UV-laser hærder flydende fotopolymer lag for lag. Det giver silkeglatte overflader og ekstremt fine detaljer, som filament-print ikke kan matche.
Alle tre er vat-fotopolymerisering og giver samme fine finish — de adskiller sig i lyskilden. SLA bruger en punktlaser, DLP en projektor og MSLA et LCD-panel med UV-LED. Vi løser opgaven med den opsætning, der passer emnets størrelse og antal.
SLA-dele er stive og detaljerede, men mere sprøde end FDM. Tough- og durable-resiner giver funktionel sejhed, og alle emner efterhærdes for fuld styrke. Til dele under hård mekanisk last anbefaler vi FDM.
Otte resiner: standard, tough, engineering, PA-like, flex, transparent, high-temp og miniature — fra visuelle modeller til funktionelle og varmebestandige emner.
Typisk ± 0,05–0,1 mm med laghøjder ned til 0,025 mm — finere end FDM, og velegnet til små features, tynde vægge og skarpe kanter.
Vælg SLA, når delen skal passe og ses: fine detaljer og silkeglat overflade. Vælg FDM, når delen skal arbejde: styrke, varme og montage. Vi kombinerer frit i samme ordre.
Upload din fil og få et bindende standardtilbud inden 2 timer — eller ring, vi tager telefonen selv.