


ABS 3D-print —
slagfast klassiker
ABS — slagfast klassiker
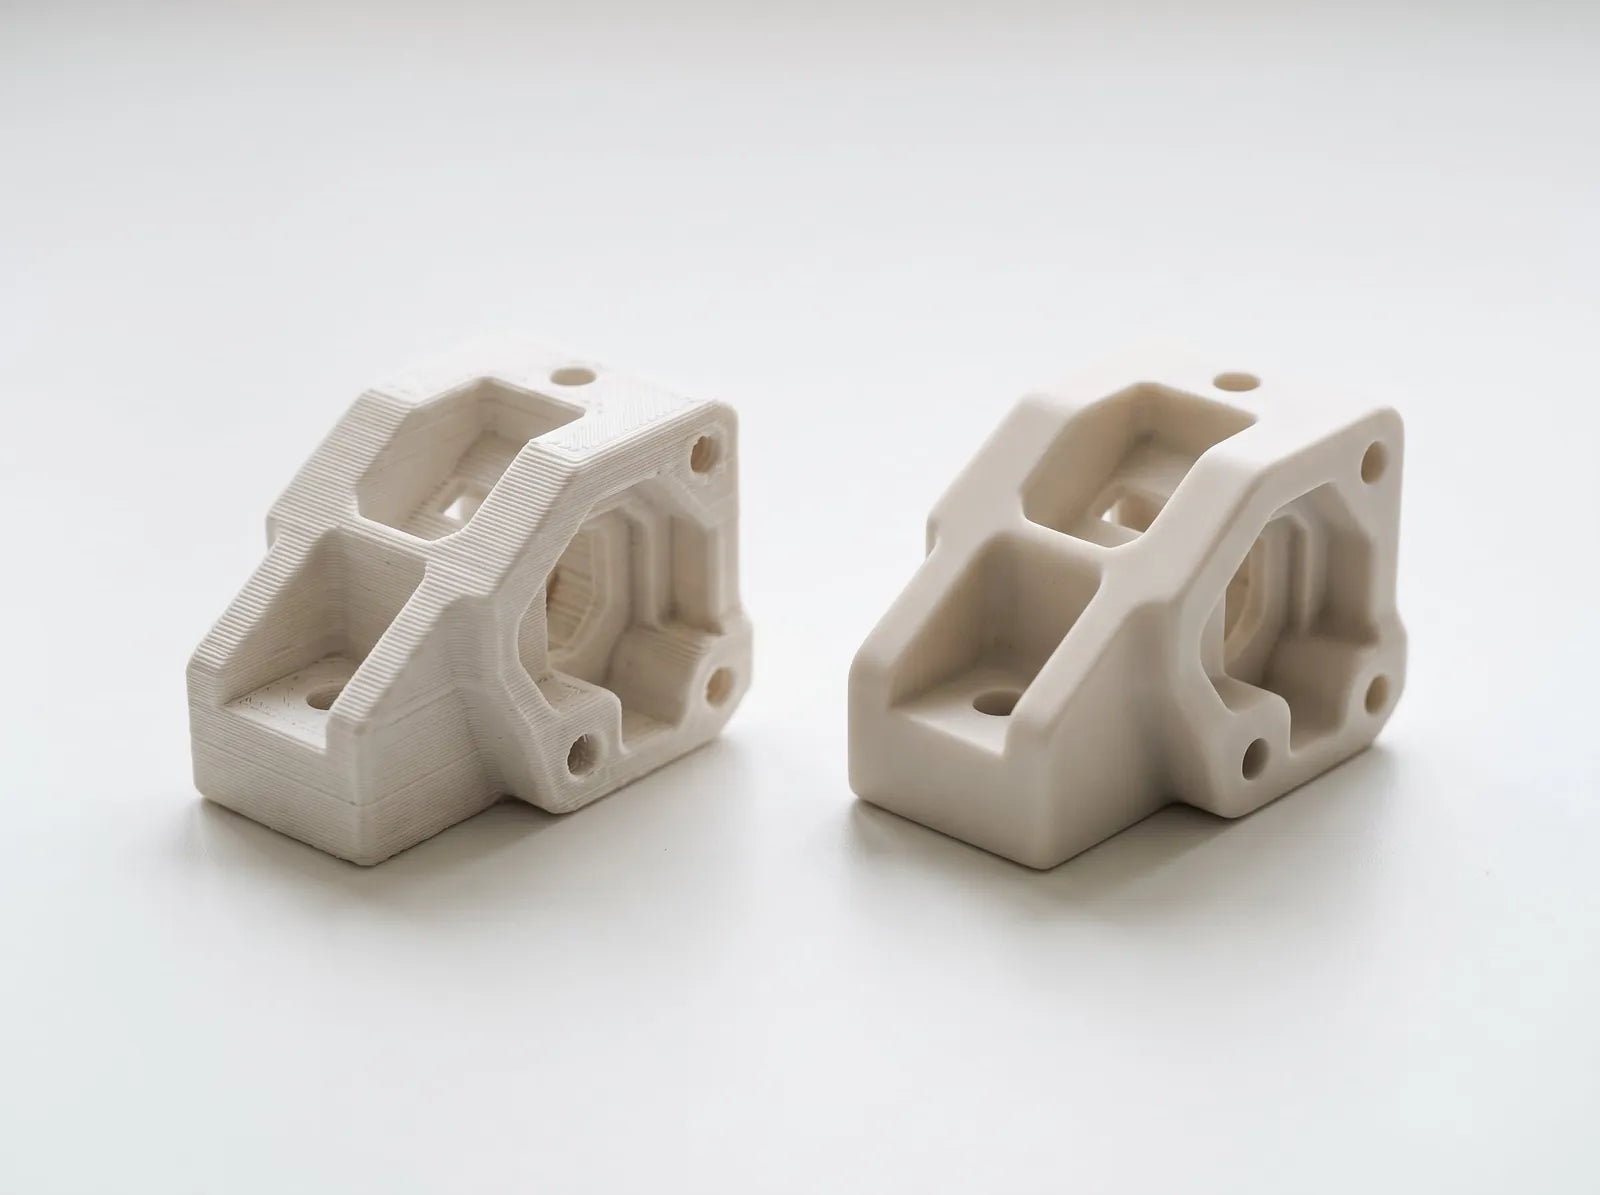
ABS er slagfast og varmebestandigt (HDT 84 °C) og en velkendt teknisk plast til kabinetter og mekaniske dele indendørs. En af ABS-ets særlige fordele er, at det kan kemisk glattes (vapor smoothing), så overfladen bliver blank og sprøjtestøbnings-lignende uden slibning.
ABS er sejt og tåler daglig mekanisk brug, men blegner og bliver sprødt i UV-lys, så det er ikke til udendørs emner — der vælger vi ASA. Materialet kræver et lukket, opvarmet printkammer for at undgå warping, hvilket vi håndterer i produktionen.
ABS er en klassisk teknisk plast — samme materiale som LEGO-klodser og utallige industrikabinetter. Den kombinerer god slagstyrke med varmebestandighed omkring 84 °C (HDT 1,8 MPa) og kan efterbehandles kemisk med acetondamp til en helt glat, sprøjtestøbningslignende overflade.
Om FDM-teknologien → ABSFDM · lagerført i Varde
ABS i tal
Producentens tal (Bambu Lab ABS Technical Data Sheet v3.0), målt på prøvelegemer — samme datagrundlag som databladet. Printede emner afhænger af geometri og orientering; vi bekræfter det opnåelige i tilbuddet.
| Materialetype | ABS · FDM |
|---|---|
| Densitet | 1,05 g/cm³ |
| Trækstyrke | 33 MPa |
| E-modul, træk | 2.200 MPa |
| Brudforlængelse | 10,5 % |
| Bøjningsstyrke | 62 MPa |
| Slagsejhed (Charpy, ukærvet) | 39,3 kJ/m² |
| Varmebestandighed (HDT 1,8 MPa) | 84 °C |
| Overflade | Mat, glatbar |
| Prisklasse | $ (lav) |
| Kilde | Bambu Lab ABS Technical Data Sheet v3.0 |
Måleværdier fra Bambu Lab ABS Technical Data Sheet v3.0. Proces-, tolerance- og prisdata er Maker Factorys egne.
Hvad ABS er bedst til
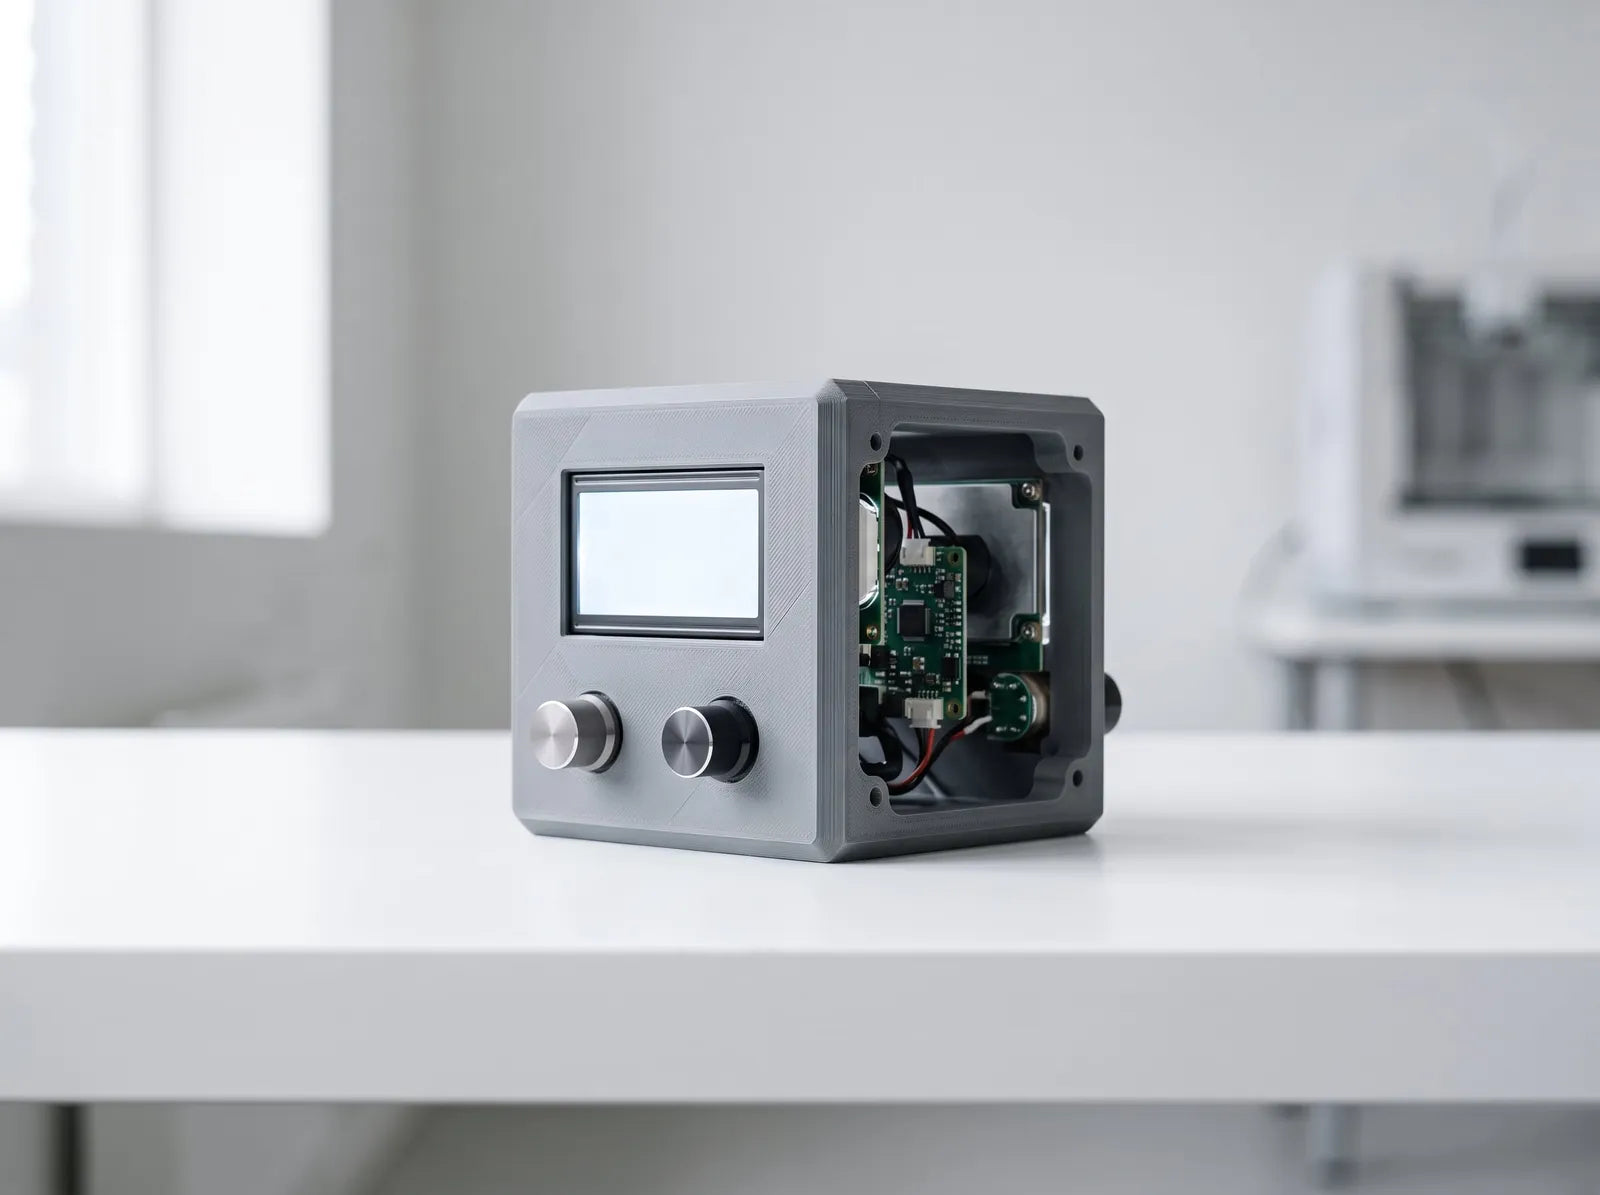 ANVENDELSETypiske ABS-opgaver
Hvor ABS gør størst nytte
ABS vælges, når emnet skal tåle slag og varme, som PETG ikke klarer: kabinetter tæt på motorer, holdere i varme maskinrum, dele der håndteres hårdt. Materialet er sejt og kan bearbejdes — bores, gevindskæres og limes — som en klassisk værkstedsplast.
Muligheden for kemisk glatning (acetondamp) er unik for ABS/ASA: overfladen smeltes mikroskopisk og bliver blank og tæt uden slibning. Det bruges både kosmetisk og funktionelt, fx til emner der skal kunne rengøres let.
ABS er ikke UV-stabilt og blegner/forsprødes udendørs — dér anbefaler vi søstermaterialet ASA i stedet. Og ved krav om flammehæmning peger vi på PC-FR.
Peger din fil et andet sted hen, siger vi det: PA6-CF er vores stærkeste og stiveste FDM, PETG-CF er kulfiberstivhed uden warp og PLA er billigst til visuelle modeller. Vi tager altid stilling til materialevalget, når vi gennemgår filen — se også FDM-teknologien bag ABS og hele materialeoversigten.
Retningslinjer for et godt print i ABS
Et par enkle designhensyn afgør, om dit emne bliver stærkt og pænt. Værdierne er vejledende — send os din fil, så gennemgår vi den konkret og foreslår justeringer, hvor det kan betale sig.
ABS fås i 5 standardfarver
ABS føres i de tekniske standardfarver — klik og se dem printet. Sort, hvid og grå er lagervarer; rød og blå skaffes på få dage.
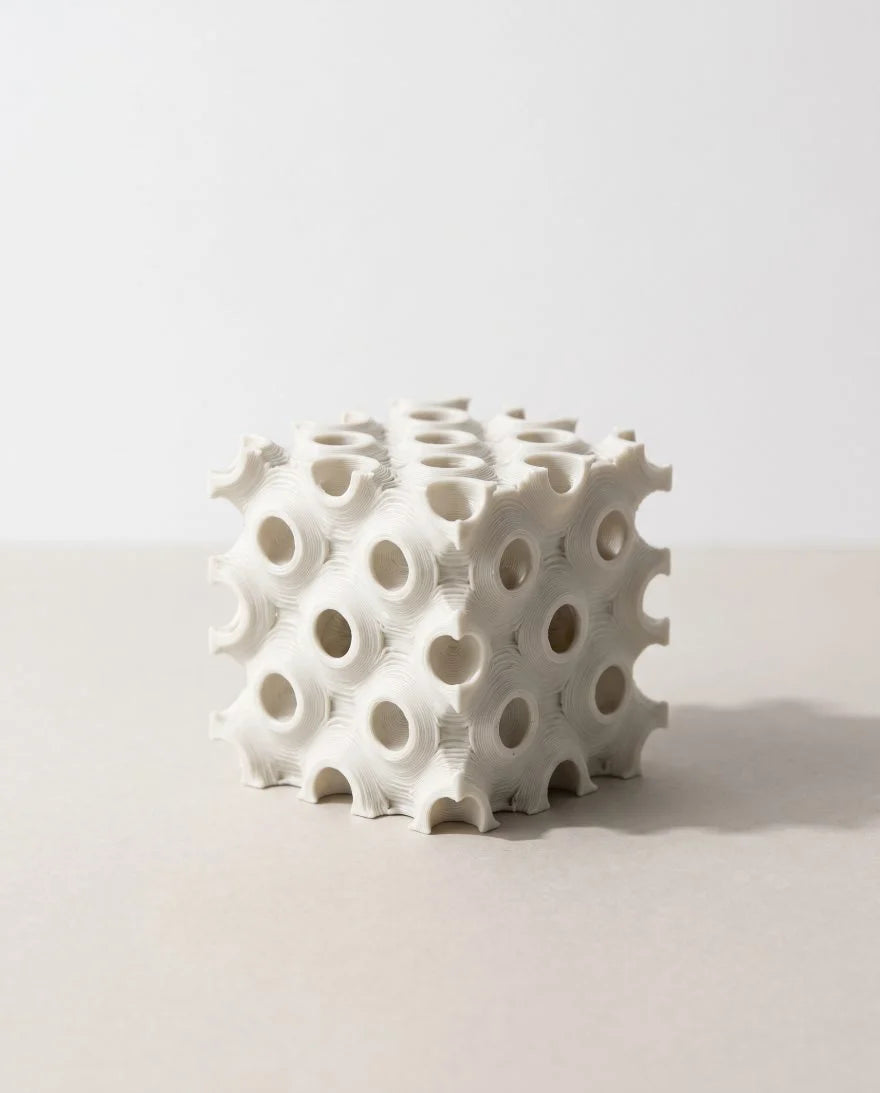
ABS vs. ASA vs. PC
Tre slagfaste tekniske materialer — indendørs, udendørs og ekstremt.
| KRITERIUM | ABS | ASA | PC |
|---|---|---|---|
| Slagstyrke | Høj | Høj | Meget høj |
| Varmebestandighed | 84 °C (HDT) | 92 °C | 112 °C |
| UV-bestandighed | Dårlig | Meget god | Middel |
| Kemisk glatning | Ja (acetone) | Ja | Nej |
| Bearbejdning | Meget god | Meget god | God |
| Pris | Lav | Lav-mellem | Mellem |
Acetondamp — fra printlag til blank overflade
ABS har en egenskab, de færreste FDM-materialer deler: overfladen kan glattes kemisk med acetondamp. Dampen smelter det yderste mikrometer-lag, så printlagene flyder sammen til en blank, tæt overflade — uden slibning og uden at ændre emnets mål mærkbart.
Behandlingen bruges kosmetisk til synlige kabinetter og kapper, og funktionelt hvor overfladen skal kunne rengøres let eller være diffusionstæt. Kombineret med maling og lakering kan et printet ABS-emne matche en sprøjtestøbt overflade.
Vi styrer eksponeringstiden nøje — for meget damp afrunder skarpe kanter og fine detaljer. Emner med kritiske detaljer glattes derfor delvist eller slibes i stedet, og det rådgiver vi om i tilbuddet.
Sådan sikrer vi et godt resultat
Hvert print i ABS starter med en manuel gennemgang af din fil. Vi tjekker vægtykkelser, detaljer, pasninger og orientering og fanger de ting, der ellers først dukker op som fejl i det færdige emne. Ser vi noget, der kan optimeres, kontakter du fra os med et konkret forslag, før vi printer — du får aldrig en overraskelse i posten.
Vi printer på moderne Bambu Lab-maskiner med lave, ensartede tolerancer, og alle emner efterses inden afsendelse: støtte fjernes, overfladen kontrolleres, og kritiske mål verificeres på forlangende.
Standardlevering er 2–5 hverdage afhængigt af mængde og efterbehandling — express er muligt, når det haster. Alt produceres lokalt i Varde, så vi kan reagere hurtigt, hvis din opgave ændrer sig undervejs.
Fra fil til færdigt emne i ABS
Det tager få minutter at komme i gang, og du binder dig først, når du har set prisen:
ABS-print fra vores værksted
Et udsnit af opgaver fra hverdagen i Varde — fra første print til færdigt, efterbehandlet emne.
ABSFunktionsdel · pasformstjek
 ABSFDM · print i gang
 ABSLagstruktur tæt på
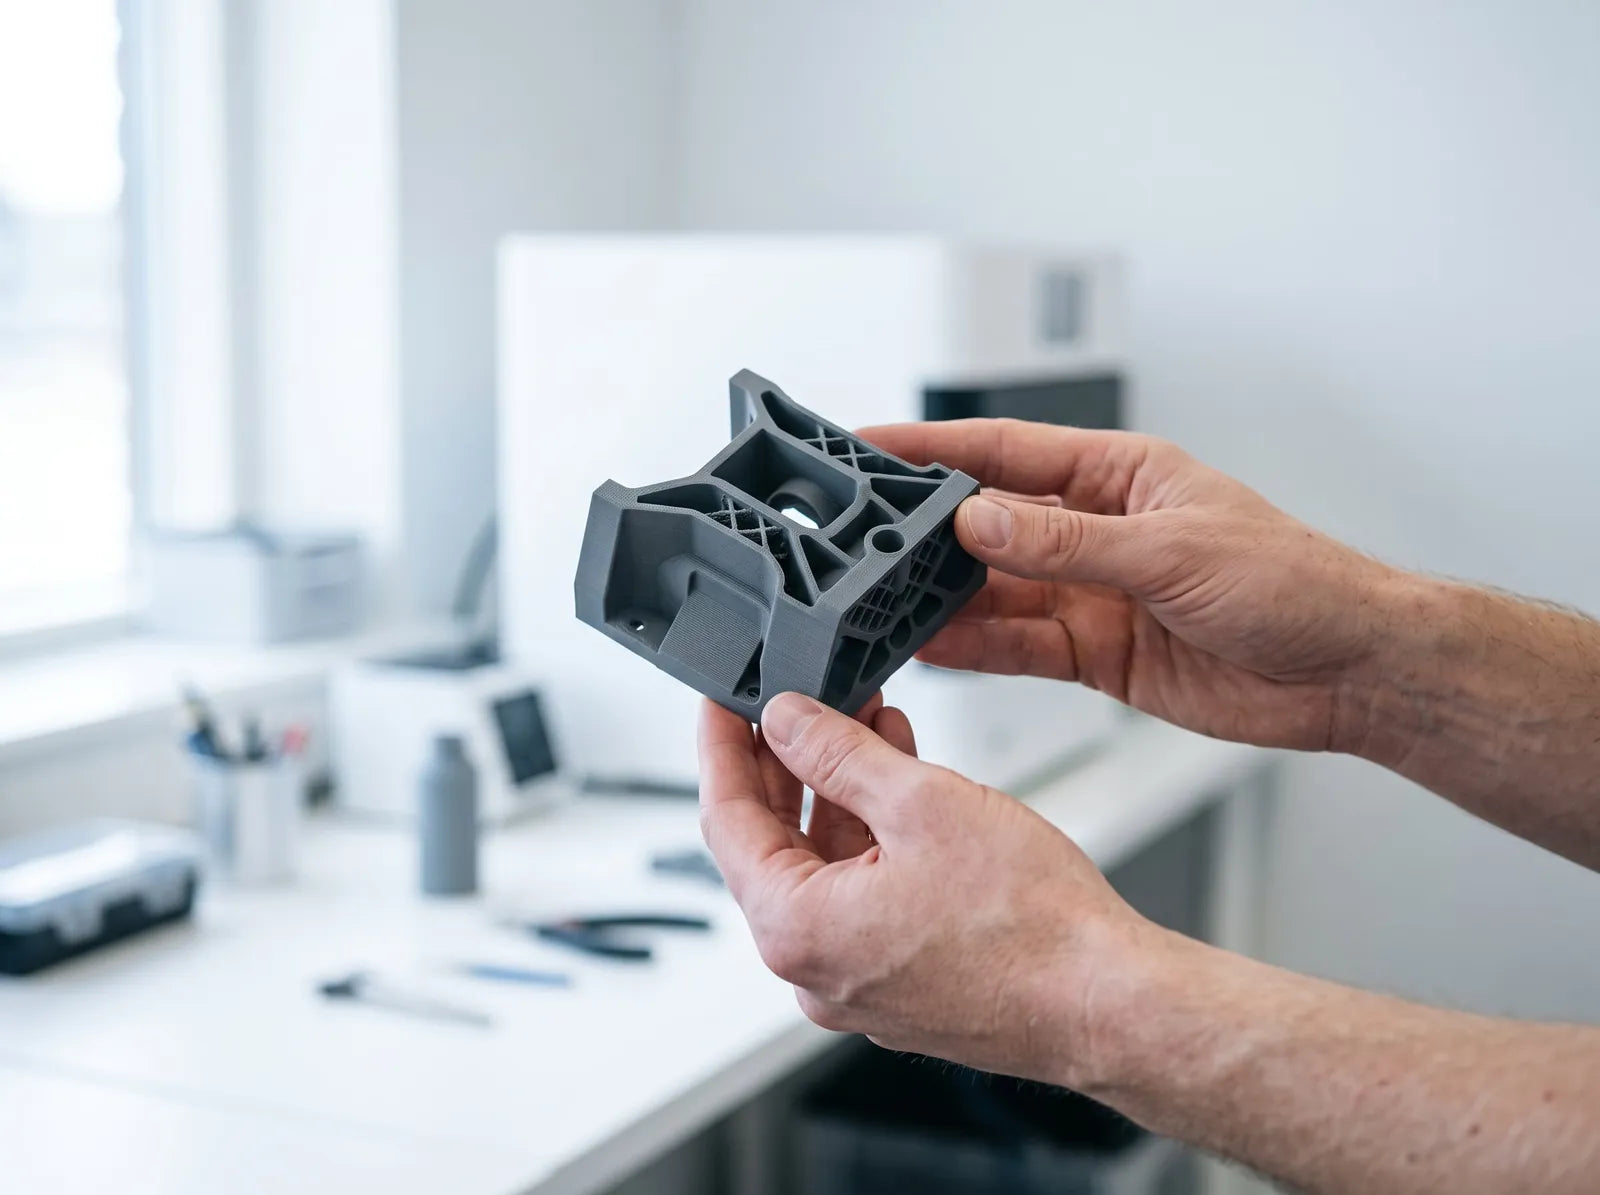 ABSKvalitetstjek i hånden
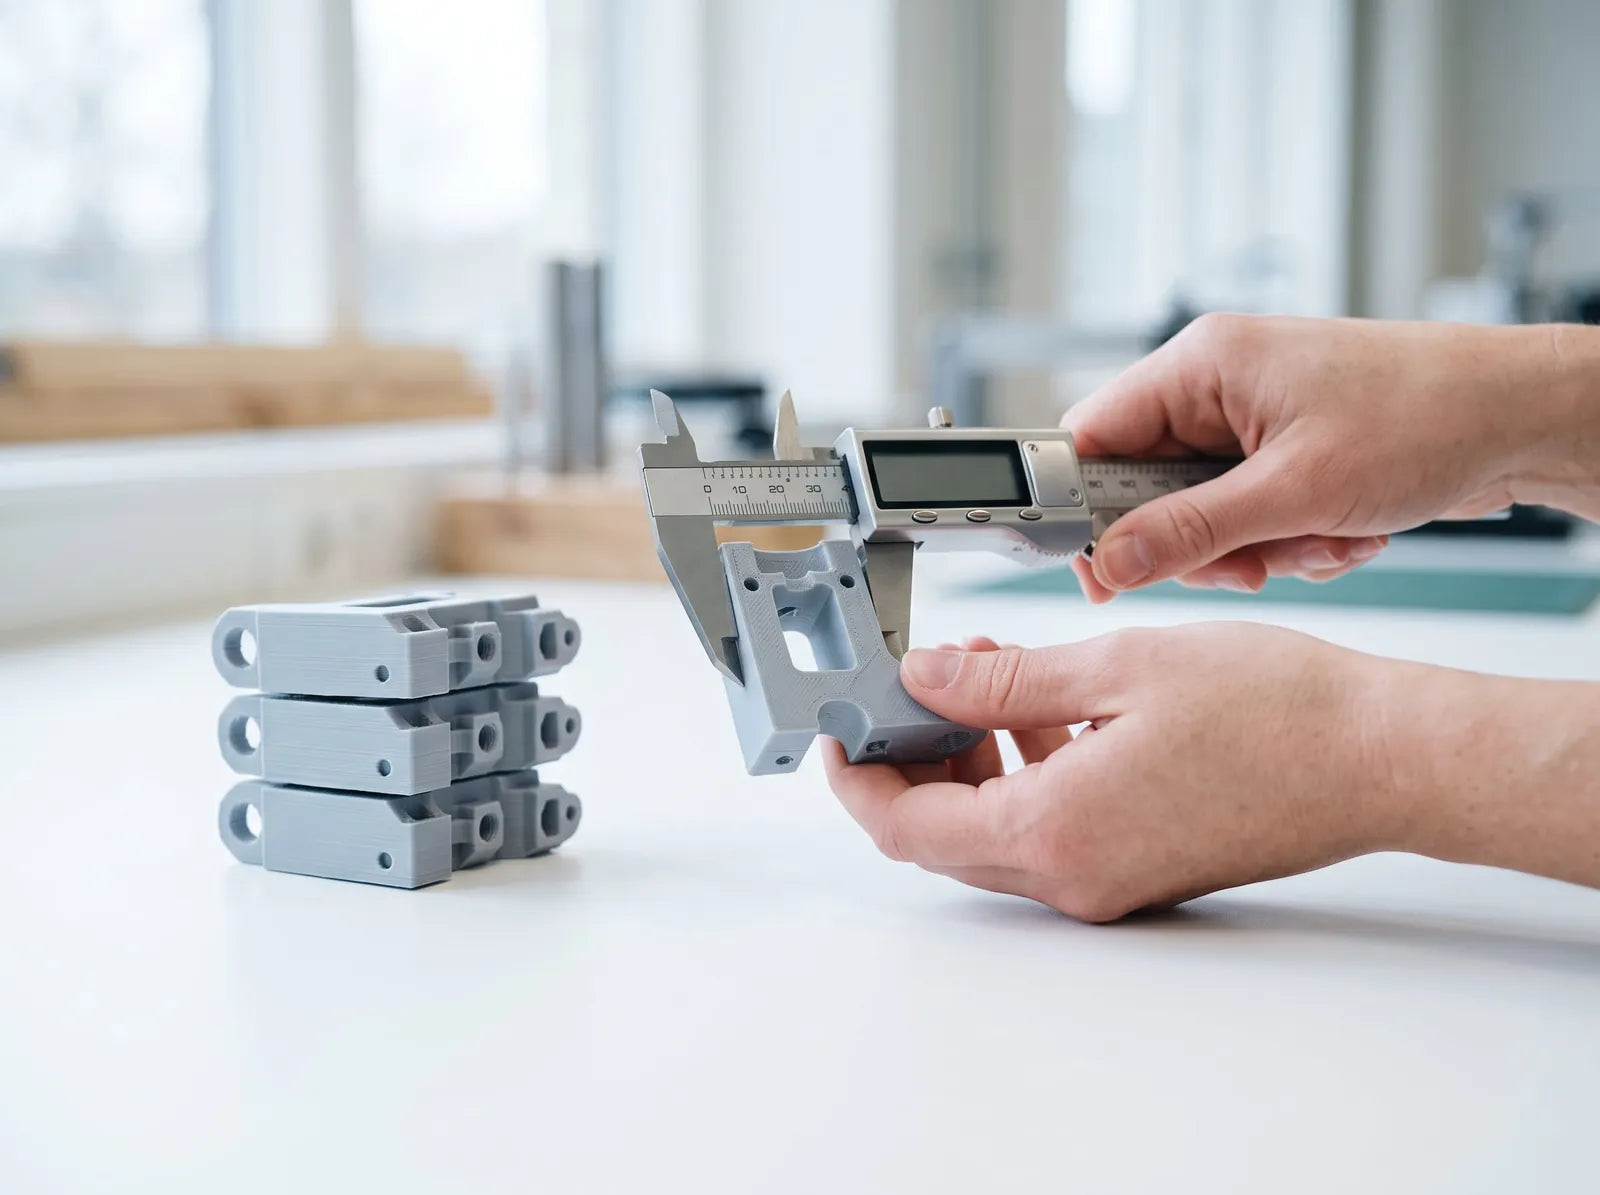 ABSMåling & inspektion
 ABSSlebet & malet emne
Hvad koster print i ABS?
ABS ligger i den lave prisklasse på niveau med PETG. Vælger du kemisk glatning eller anden efterbehandling, lægges det oveni — vi angiver det altid som separat linje i tilbuddet, så du kan vælge til og fra.
Bemærk, at vi har en minimumsordre på 500 kr. ekskl. moms — men du er velkommen til at få stykpriser beregnet under det beløb, hvis du overvejer flere emner.
ABS i dybden
Klassikeren fra sprøjtestøbning — og hvad der gør den svær at printe, men værd at vælge.
Slagfast og varmebestandigt — LEGO-plasten
ABS er materialet i LEGO-klodser, bilinteriør og elværktøjshuse, og det siger det væsentlige: det tåler slag uden at revne, holder formen ved 90–100 °C og kan bearbejdes bagefter — bores, gevindskæres, limes og males.
Sammenlignet med PETG er ABS stivere og mere varmebestandigt, men mindre sejt. Sammenlignet med PLA er der ingen sammenligning: ABS holder i miljøer, hvor PLA deformerer på en varm dag i en bil.
Fra printet til støbt overflade
ABS er det eneste af vores almindelige materialer, der kan kemisk glattes. Emnet udsættes for acetondamp, som opløser de øverste mikrometer, så plasten flyder sammen og lagliner forsvinder. Resultatet ligner sprøjtestøbning — blank, tæt og uden synlige printspor.
Processen har en pris: fine detaljer bliver en anelse afrundede, og målene ændrer sig nogle hundrededele. Derfor bruger vi det på visuelle emner, kabinetter og modeller — ikke på pasningskritiske dele. Fordelen ud over udseendet er, at overfladen bliver tæt, hvilket gør emnet mere væske- og gastæt.
Hvorfor ABS kræver lukket printer
ABS krymper cirka 0,8% ved afkøling — markant mere end PLA og PETG. Køler et lag hurtigere end laget under, trækker det sig sammen og løfter emnet fra pladen. Det er den klassiske ABS-fejl: hjørner der buer opad, eller lag der deler sig midt i printet.
Løsningen er et lukket, opvarmet printkammer, hvor hele emnet holdes ved samme temperatur under hele printet. Vi kompenserer også for krympet i modellen på lange emner, så det færdige mål rammer det, du tegnede. Det er derfor ABS koster mere i printtid end PETG — kammeret skal varmes op, og der kan ikke køles ned mellem lagene.
Materialet der opfører sig som værkstedsplast
ABS er det mest bearbejdningsvenlige af vores printmaterialer. Det bores rent uden at smelte fast på boret, tager skårne gevind, limes med almindelig plastlim eller acetone (som faktisk svejser delene sammen), og maler op perfekt efter en let pudsning.
Det gør ABS til valget, når emnet skal samles af flere printede dele, eller når det skal males i en bestemt farve. Acetonlimning giver en samling, der er lige så stærk som materialet omkring den — det findes ikke i PLA eller PETG.
Hvornår du skal vælge storesøsteren
ASA er kemisk næsten identisk med ABS, men UV-stabil. Skal emnet ud i solen i årevis, gulner og forsprødes ABS, mens ASA holder farve og styrke. Alt andet — slagstyrke, varmebestandighed, bearbejdelighed — er stort set ens.
Så: indendørs, kabinetter, modeller og bearbejdede dele = ABS, som er billigere. Udendørs eller i vindueslys = ASA. Vi anbefaler ASA uden at blive spurgt, når vi kan se af opgaven, at emnet skal udenfor.

ABS — FAQ
ABS bruges typisk til kabinetter og husinger, mekaniske dele indendørs, emner til dampglatning, robuste funktionsprototyper. Skal delen leve udendørs, så vælg ASA i stedet — ABS blegner og bliver sprødt i UV-lys.
Varmebestand: ~90 °C. Styrke: God. Sejhed: Høj. Finish: Mat, glatbar. Pris: $ (lav). Alle mål er vejledende og afhænger af geometri og orientering.
ABS er sejt og tåler daglig mekanisk brug, men blegner og bliver sprødt i UV-lys, så det er ikke til udendørs emner — der vælger vi ASA. Materialet kræver et lukket, opvarmet printkammer for at undgå warping, hvilket vi håndterer i produktionen.
Prisen afhænger af volumen, infill og efterbehandling. ABS ligger i prisklasse $ (lav). Upload din fil og få et bindende tilbud under 2 timer. Minimumsordre 500 kr. ekskl. moms.
Indendørs: ABS — det er marginalt billigere og let at efterbehandle. Udendørs eller i direkte sollys: altid ASA, som er UV-stabilt og bevarer farve og styrke. Mekanisk er de to næsten identiske.
Ja — ABS kan kemisk glattes med acetondamp, så lagene forsvinder og overfladen bliver blank og tæt uden slibning. Det bestilles som efterbehandling sammen med printet.